
Introduksjon
Ved produksjon av former og matriser er to av de mest brukte maskineringsteknologiene elektrisk utladningsmaskinering (EDM) og CNC-fresing. Begge prosessene spiller en kritisk rolle i formproduksjon, men de tjener forskjellige formål og tilbyr unike fordeler.
Mange muggprodusenter spør:
- Er EDM bedre enn CNC-fresing?
- Når bør jeg bruke EDM i stedet for CNC?
- Hvilken prosess gir høyest nøyaktighet?
- Hvilken metode er mer kostnadseffektiv?
I denne artikkelen sammenligner viEDM og CNC-fresingfor støpeformproduksjon og forklar når hver teknologi bør brukes.
Hva er CNC-fresing?
CNC-fresing er en subtraktiv maskineringsprosess som fjerner materiale ved hjelp av roterende skjæreverktøy.
Moderne CNC-maskineringssentre er mye brukt til:
- Maskinering av formbase
- Grovt hulromsbearbeiding
- Konturmaskinering
- Elektrodeproduksjon
- Presisjonskomponentproduksjon
Fordeler med CNC-fresing inkluderer:
- Høy materialfjerningshastighet
- Rask maskineringshastighet
- Lavere driftskostnader
- Utmerket produktivitet for fjerning av store materialer
CNC-verktøy er imidlertid begrenset av sin fysiske geometri og kan ikke lett lage skarpe innvendige hjørner eller ekstremt dype, smale hulrom.
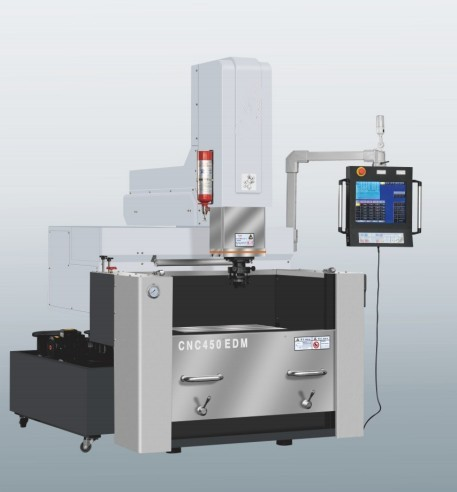
Hva er EDM?
Maskinering av elektrisk utladning(EDM) fjerner materiale gjennom kontrollerte elektriske gnister mellom en elektrode og arbeidsstykket.
I motsetning til fresing bruker ikke EDM mekanisk skjærekraft.
EDM brukes ofte til:
- Dyp kavitetsmaskinering
- Skarp hjørneoppretting
- Maskinering av herdet stål
- Komplekse formdetaljer
- Fin etterbehandling
Fordi det ikke er direkte verktøykontakt, kan EDM maskinere materialer uavhengig av hardhet.
EDM vs. CNC-fresing: Viktige forskjeller
1. Maskineringsprinsipp
CNC-fresing
- Materiale fjernet av roterende skjæreverktøy
- Fysisk kontakt mellom verktøy og arbeidsstykke
- Genererer skjærekrefter
EDM
- Materiale fjernet ved elektrisk utladning
- Ingen fysisk skjærekraft
- Egnet for delikate og komplekse geometrier
2. Evne til å maskinere herdet stål
CNC-fresing
Verktøyslitasje øker betydelig ved bearbeiding av herdede materialer over HRC 50–55.
EDM
Materialhardhet har liten effekt på maskineringskapasiteten.
For herdet støpestål tilbyr EDM en betydelig fordel.
3. Innvendige hjørner og kompleks geometri
En av de største begrensningene ved CNC-fresing er verktøydiameteren.
Selv små endefreser etterlater hjørneradier.
For eksempel:
- CNC-fresing kan ikke produsere perfekt skarpe innvendige hjørner.
- EDM kan gjengi elektrodeformen nøyaktig, inkludert skarpe hjørner og intrikate detaljer.
4. Maskineringshastighet
For grovfresing av store mengder materiale:
CNC-fresing er mye raskere.
Å fjerne et stort hulrom helt med EDM ville være ineffektivt og kostbart.
De fleste støpeformprodusenter bruker CNC-fresing først og EDM senere.
5. Overflatefinish
Moderne EDM-teknologi kan produsere utmerkede overflater som passer for mange støpeapplikasjoner.
Fordeler inkluderer:
- Redusert poleringstid
- Bedre konsistens i hulrommet
- Fin teksturkontroll
Høyhastighetsfresing kan også oppnå god overflatekvalitet, men EDM gir ofte bedre resultater på vanskelig tilgjengelige områder.
6. Verktøyslitasje
CNC-fresing
- Endefreser slites under maskinering
- Verktøybytte er nødvendig
EDM
- Elektrodeslitasje oppstår
- Moderne EDM-systemer kan automatisk kompensere for elektrodeslitasje
Den faktiske kostnaden avhenger av applikasjonen.
7. Maskinering av dype hulrom
Dype og smale hulrom byr på utfordringer for freseverktøy.
Problemer inkluderer:
- Verktøyavbøyning
- Vibrasjon
- Verktøybrudd
EDM utmerker seg i slike situasjoner.
Sammenligningstabell
| Trekk | CNC-fresing | EDM |
|---|---|---|
| Maskineringshastighet | Glimrende | Moderat |
| Maskinering av herdet stål | God | Glimrende |
| Dype hulrom | Begrenset | Glimrende |
| Skarpe indre hjørner | Begrenset | Glimrende |
| Materialfjerningshastighet | Glimrende | Moderat |
| Overflatebehandling | God | Glimrende |
| Verktøyslitasje | Slitasje på skjæreverktøy | Elektrodeslitasje |
| Kompleks geometri | God | Glimrende |
Når bør du velge CNC-fresing?
CNC-fresing er ideelt når:
- Store mengder materiale må fjernes raskt
- Produksjon av formbaser
- Maskinering av åpne hulrom
- Produksjon av elektroder
- Oppnå høy produktivitet
For grovmaskinering er CNC-fresing vanligvis den mest økonomiske løsningen.
Når bør du velge EDM?
EDM er det bedre valget når:
- Maskinering av herdet verktøystål
- Å lage dype hulrom
- Produserer skarpe innvendige hjørner
- Produksjon av komplekse støpedetaljer
- Oppnår overlegen overflatefinish
For etterbehandlingsoperasjoner og intrikate formfunksjoner blir EDM ofte uunnværlig.
Hvorfor de fleste muggprodusenter bruker begge deler
Realiteten er at EDM og CNC-fresing ikke er konkurrenter – de er komplementære teknologier.
En typisk arbeidsflyt for støpeforming ser slik ut:
Trinn 1
CNC-fresing
- Grovmaskinering
- Halvferdig overflatebehandling
- Elektrodeproduksjon
Trinn 2
EDM
- Dyp kavitetsmaskinering
- Fin detaljproduksjon
- Skarp hjørnefinish
- Forbedring av overflatefinish
Denne kombinasjonen gir den beste balansen mellom hastighet, presisjon og kostnad.
Hvilken er bedre for støpeforming?
Svaret avhenger av applikasjonen.
Hvis målet er rask materialfjerning og høy produktivitet, er CNC-fresing den foretrukne løsningen.
Hvis målet er å bearbeide herdet stål, dype hulrom, komplekse geometrier eller høypresisjonsformdetaljer, er EDM ofte det overlegne valget.
For de fleste profesjonelle støpeformprodusenter er den beste strategien ikke EDM eller CNC-fresing – det er å bruke begge teknologiene sammen for å maksimere effektivitet og kvalitet.
Konklusjon
EDM og CNC-fresing spiller hver for seg en viktig rolle i moderne støpeproduksjon.
CNC-fresing gir hastighet og effektivitet for grovmaskinering, mens EDM leverer presisjonen og fleksibiliteten som kreves for komplekse formfunksjoner.
Å forstå styrkene til hver prosess lar produsenter velge riktig teknologi for hvert trinn i formproduksjonen, noe som resulterer i bedre kvalitet, kortere ledetider og lavere totale produksjonskostnader.
Hvis du er ute etter EDM-maskiner, CNC-maskineringssentre eller komplette løsninger for formproduksjon, kan du kontakte teamet vårt for profesjonelle anbefalinger basert på din spesifikke applikasjon.
WhatsApp: +86 189-2577-9357 E-post:sales8@dgbica.com
Publisert: 10. juni 2026

